Artykuł sponsorowany
Dlaczego parametry drutu do zszywania decydują o jakości oprawy broszur i katalogów
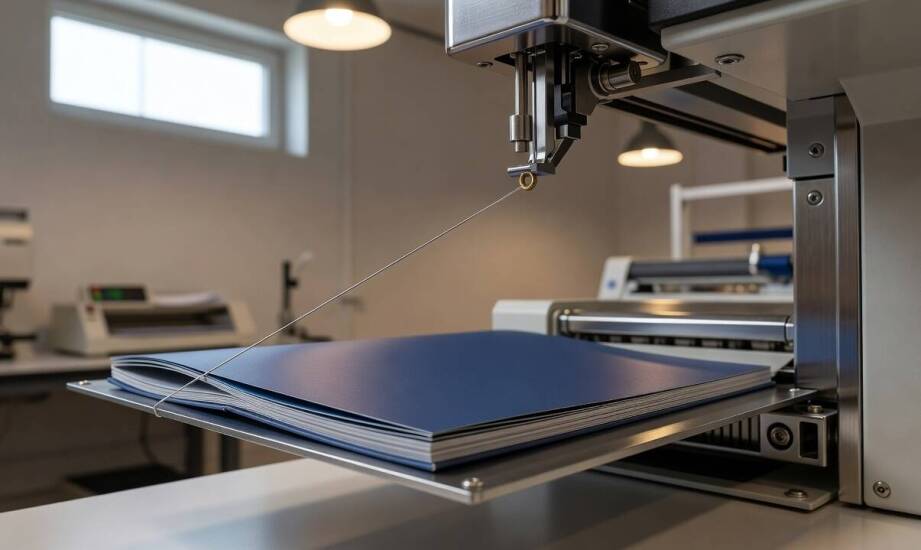
W linii produkcyjnej nowoczesnej introligatorni ten sam gatunek drutu stalowego potrafi zapewnić równomierne i trwałe zszycie broszur albo spowodować pęknięcia papieru oraz deformację grzbietu. Różnica wynika bezpośrednio z parametrów fizycznych i mechanicznych materiału, które muszą być precyzyjnie dopasowane do grubości wkładu, typu obsługiwanej maszyny oraz środowiska przechowywania. Wymagania wobec surowców rosną wraz ze zwiększaniem prędkości roboczych współczesnych linii zbierająco-szyjących. Niewłaściwa selekcja stopu spowalnia cykl produkcyjny, wymusza częstsze interwencje operatora i generuje dodatkowe koszty związane z odrzutami wadliwych opraw.
Wpływ średnicy i stopnia plastyczności na precyzję zszywania
Średnica przekroju decyduje o sile przebicia arkuszy oraz ryzyku uszkodzenia papieru przy bardzo grubym wkładzie. Surowiec introligatorski produkowany jest najczęściej w znormalizowanych średnicach od 0,50 mm do 0,80 mm. Cieńszy wariant rzędu 0,50–0,55 mm stosuje się przy niewielkiej liczbie łączonych stron, ponieważ ogranicza on miejscowe zgniatanie struktury celulozy i nie powoduje zauważalnego pogrubienia grzbietu katalogu. Grubszy przekrój w przedziale 0,70–0,80 mm zapewnia wymaganą wytrzymałość na ścinanie przy obszernych publikacjach liczących kilkadziesiąt arkuszy. Zapobiega to niepożądanym odkształceniom metalu podczas przebijania twardej okładki i zaginania nóżek wewnątrz oprawy.
Dopasowanie materiału do ostatecznej grubości bloku oraz wybranej techniki łączenia wymaga analizy zachowania stopu pod obciążeniem. Produkowany przez firmę GAMA METAL specjalistyczny drut introligatorski charakteryzuje się właściwościami umożliwiającymi płynną pracę wysokoobrotowych urządzeń poligraficznych. Stabilne parametry mechaniczne pozwalają na bezpieczne szycie siodłowe cienkich zeszytów oraz solidne szycie boczne obszernych raportów. Właściwa relacja wymiaru do elastyczności zapobiega sprężynowaniu zszywki tuż po opuszczeniu matrycy formującej.
Proces kontrolowanej obróbki cieplnej zwiększa giętkość stopu i decyduje o powtarzalności pracy głowic szyjących. Stal niskowęglowa poddana wyżarzaniu uzyskuje charakterystykę pozwalającą na ostre zginanie bez pęknięć mikroskopowych na zewnętrznej krawędzi pętli. Wersja miękka ułatwia automatowi formowanie idealnego kształtu oraz dociskanie nóżek pod stałym, przewidywalnym kątem. Wersja twarda zachowuje wyższą początkową sztywność i sprawdza się w systemach, gdzie konstrukcja mechanizmu odcinającego wymusza większy opór materiału roboczego. Prawidłowo przeprowadzony proces żarzenia chroni noże tnące w maszynach przed przedwczesnym stępieniem.
Znaczenie powłoki ochronnej i identyfikacja awarii sprzętowych
Warstwa cynkowa lub miedziana oraz polerowana powierzchnia minimalizują szkodliwe tarcie w wąskich prowadnicach maszyny. Zabezpieczenie galwaniczne chroni rdzeń stalowy przed postępującym rdzewieniem w specyficznych warunkach magazynów poligraficznych, które charakteryzują się zmienną wilgotnością otoczenia. Idealnie gładka struktura zewnętrzna usprawnia płynny przesuw przez układ rolek prostujących oraz matryce głowicy, co odczuwalnie ogranicza ryzyko zacięć. Warianty pokryte miedzią gwarantują dodatkowy poślizg, stanowiąc standard w urządzeniach pracujących pod największym obciążeniem. Brak szczelnej powłoki ochronnej skutkuje mikroskopijnym łuszczeniem się drutu i osadzaniem drobin rdzy na delikatnych podzespołach ruchomych.
Typowe objawy błędnego doboru parametrów to zrywanie ciągłości linii podawania, blokowanie mechanizmów tnących oraz falowanie gotowej okładki. Zbyt twardy stop łatwo pęka podczas szybkiego zaginania i zatyka kanał wyprowadzający głowicy. Zbyt cienki wariant nie posiada siły przebicia wymaganej przy oprawianiu grubego papieru kredowego, co skutkuje wyginaniem nóżek jeszcze przed wejściem w matrycę zamykającą. Szorstkość warstwy wierzchniej stawia opór rolkom ciągnącym, co całkowicie zaburza synchronizację podawania materiału z taktem pracy linii. Powyższe komplikacje ujawniają się najczęściej tuż po założeniu nowej szpuli bez weryfikacji i kalibracji docisku.
Wybór surowca do zmechanizowanej oprawy zeszytowej opiera się na dogłębnej analizie przekroju poprzecznego, integralności nałożonej powłoki oraz precyzyjnego stopnia twardości. Optymalizacja procesu bindowania wymaga regularnej kalibracji podajników oraz rygorystycznego przestrzegania procedur przechowywania szpul w środowisku suchym i wolnym od pyłu produkcyjnego. Integracja odpowiednio dobranego stopu stalowego z dobrze utrzymanym parkiem maszynowym gwarantuje powtarzalną jakość łączeń, chroniąc zakład przed kosztownymi przestojami.
Kategorie artykułów
Polecane artykuły
Odkryj Szlak Piastowski z przewodnikiem: fascynujące historie i zabytki.
Runo leśne inaczej – kulinarna podróż po smakach przyrody
PCV czy aluminium — jak materiał ramy zmienia ciepło i ciszę w domu na Podkarpaciu